
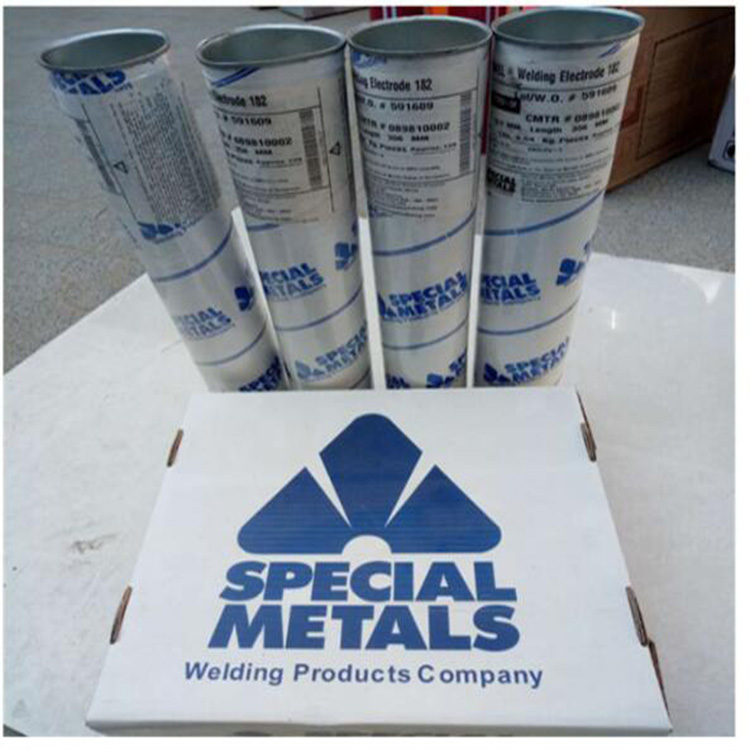

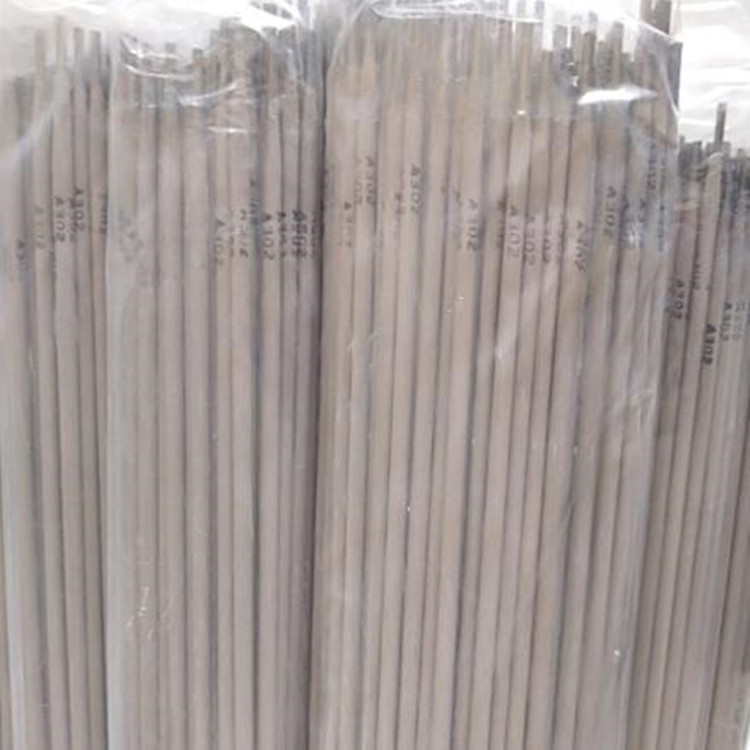
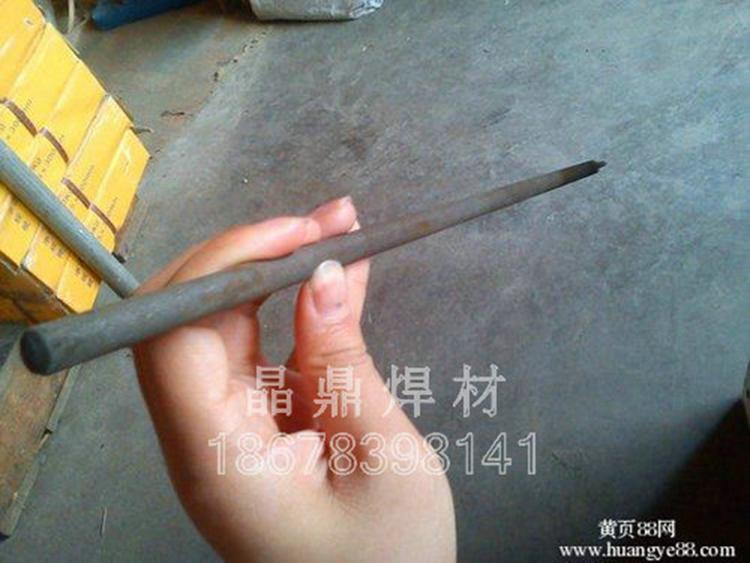
耐磨焊条D708合金碳化钨堆焊耐磨焊条
是否进口 否 品牌 Atlantic/大西洋 型号 D708
产地 四川 类型 堆焊焊条 材质 合金碳化钨
焊芯直径 3.2 4.0 5.0(mm) 药皮性质 酸性焊条 直径 3.2 4.0 5.0(mm)
长度 350 400(mm) 焊接电流 220(A) 电流幅度 220(A)
D708,低氢钠型药皮碳化钨堆焊焊条,依靠药皮中 碳化钨合金过度,堆焊金属含钨里40%-50%,交直流两用。
中文名 D708耐磨焊条 主要用于 受强烈磨损机械零件 堆焊层硬度 HRC≥75 种 类 堆焊焊条
目录
1 基本介绍
2 熔敷金属化学成分(%)
3 参考电流 (DC+)
4 产品参考
5 预热温度核算原理
6 新型D708碳化钨耐磨焊条
▪ 产品属性
▪ 电厂应用范围
7 注意事项:
8 影响因素
9 常见问题及方法
基本介绍编辑
该焊条主要用于受强烈磨损机械零件,如混凝土搅拌叶片,推土机和泵浦叶片,挖泥机叶片,高速混砂箱,砖机铰龙,对辊,破碎机垂头,锤盘,风机叶轮,衬板,立窑塔蓖,辊压机,圆锥破等部件。堆焊层硬度:HRC≥75`
熔敷金属化学成分(%)编辑
化学成分
C
Mn
Si
W
保证值
1.50~3.00
≤2.00
≤4.00
40-50
参考电流 (DC+)编辑
焊条直径(mm)
φ3.2
φ4.0
φ5.0
焊接电流(A)
70~120
140~180
180~230
产品参考编辑
品牌
日期
02-21-2011
材质
C W Mn Si Fe
类型
D708碳化钨
焊芯直径
φ2.5-φ5.0(mm)
长度
350/400(mm)
适用范围
低氢钠型堆焊耐岩石强烈磨损零件,如挖泥机叶片等。
种类
堆焊焊条
药皮类型
低氢钠型
产地
预热温度核算原理编辑
D708耐磨焊条的焊接使用中开裂与工件及焊缝熔敷金属的含碳量、合金元素之间有直接关系,所以预热温度一般依据所用焊条的碳当量来估算。
碳当量公式如下:
Ceq=C+1/6Mn+1/24Si+1/5Cr+1/4Mo+1/15Ni
此估算公式适宜于低、中、高碳钢和低合金钢材料。
碳当量(%)
预热温度
碳当量(%)
预热温度
≤0.40
100℃以上
≤0.70
250℃以上
≤0.50
150℃以上
≤0.80
300℃以上
≤0.60
200℃以上
≤0.90
350℃以上
高锰钢及奥氏体不锈钢,可不预热。高合金钢预热温度大于400℃。
新型D708碳化钨耐磨焊条编辑
公司采用从目前国内工具修复和制造中发展起来的一项***新科研技术研发生产的,它广泛应用电厂和各种设备的防磨。我集团公司生产的航海牌和金创牌D708碳化钨合金耐磨堆焊焊条,特点是普通电焊工即可对机件进行堆焊修复,操作方法与普通焊条无异,并且焊后不需要任何处理即可获得HRC6570的一次性硬相层,使易损部件比用16锰等修复可提高使用寿命5倍以上,通过***焊接材料质量监督检验符合GB984-85标准,欢迎各电厂一试。
产品属性
冲击值:Kgf/-m/c㎡>22%
堆焊硬度:HRC≧80
操作方法及注意事项:
本焊条系低氢型药皮,焊接性能良好,操作简单,交直流均可,直流效果更佳。
(1)熔焊过程中,由小电流焊起,稀释率不应超过35%,焊条不宜走过快及左右晃动, 堆第二层时应等***层稍冷却后将药皮鼓掉再进行,每层厚度为2mm,堆两层效果更佳。
(2)本焊条应存放在干燥库房内,若受潮应在200℃温度下重新烘焙1小时方可使用。
(3)若堆焊母材含碳量较高或铸锰、合金件应将母材预热400℃-500℃左右,或先用结 “507”低氢焊条堆焊一层在趁热堆焊,焊后缓冷。
电厂应用范围
电厂应用范围:
1、电厂锅炉系统
刮板式捞渣机的刮板,螺旋式给粉式机的叶片,排粉机的叶片及风箱,球磨机的入口弯头:粗粉分离器的堆体及弯头:风扇磨的支撑梁,后盘护钩、护甲、备筋、中速磨的入口短接管及风箱等,上述部位经过本电焊条堆焊加工后使用寿命成倍的延长。
2、电厂除尘系统
引风机的叶片:入口调节门的挡板、后盘、烟道风门:灰浆泵的弯头:护套及排灰管路的弯头、电力除尘器的阴极、阳极的振打锤抡打部位、锤头及档烟板等设备,经过本电焊条堆焊加工后耐磨效果显著改善。
3、电厂燃料系统
主要设备如:筛煤机的筛片、扒煤机的扒齿、碎煤机的护板与轮锤及下煤翻版等,经过本电焊条堆焊加工后耐磨性大大提高。此外,本电焊条还广泛适用于离心式粉碎机、立式粉碎机、鄂式粉碎石机及碎石机等易磨损的设备。
注意事项:编辑
1.焊前焊条须经300-350℃烘焙1h。
2.堆焊件为碳钢时预热温度在300℃以上,堆焊件为低合金钢时预热温度为400-500℃,堆焊件为不锈钢时预热温度为600-650℃。
3.低合金钢及不锈钢焊后须经700℃退火。
影响因素编辑
D708耐磨焊条堆焊效果指焊层硬度、耐磨及耐热等性能,其性能高低与下列因素有关:
1.焊接电流大小、电弧长短。电流大、电弧长,合金元素易烧损,反之,有利合金元素过渡。
2.预热温度、缓冷条件决定堆焊层的质量。
3.某些堆焊金属用不同的热处理方法可以得到不同的硬度。
堆焊层的硬度和化学成分指堆焊三层以上的堆焊金属。
常见问题及方法编辑
D708耐磨焊条堆焊中***常碰到的问题是开裂,防止开裂的主要方法是
1、焊前预热,控制层间温度,焊后缓冷。
2、焊后进行消除应力热处理。
3、避免多层堆焊时开裂,采用低氢型堆焊焊条。
4、必要时,堆焊层与母材之间堆焊过渡层(用碳当量低、韧性高的焊条)