



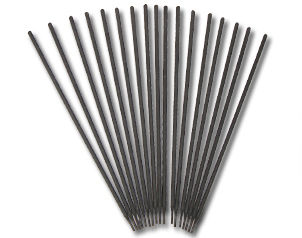
| D502阀门堆焊焊条 | 符合 GB EDCr-A1-03 | ||||||||||||
| 熔敷金属化学成分(%)
|
|||||||||||||
| 堆焊层硬度: (焊后空冷)HRC≥40 | |||||||||||||
| 参考电流 (AC、DC)
|
|||||||||||||
| 注意事项: 1.焊前焊条须经150℃左右烘焙1h。 2.焊前需将工件预热至300℃以上,焊后进行不同热处理可获得相应的硬度。 |
|||||||||||||
| D507阀门堆焊焊条 | 符合 GB EDCr-A1-15 | ||||||||||||
| 熔敷金属化学成分(%)
|
|||||||||||||
| 堆焊层硬度: (焊后空冷)HRC≥40 | |||||||||||||
| 参考电流 (DC+)
|
|||||||||||||
| 注意事项: 1.焊前焊条须经300-350℃左右烘焙1h。 2.焊前需将工件预热至300℃以上,焊后进行不同热处理可获得相应的硬度。 |
|||||||||||||
| D507MoNb阀门堆焊焊条 | 符合 GB EDCr-A1-15 | ||||||||||||||||
|
说明: D507MoNb是低氢钠型药皮的1Cr13型阀门堆焊焊条,采用直流反接,由于药皮中加入了适量的Mo、Nb等强化稳定元素,故堆焊金属具有较好的抗氧化性和抗裂纹性能。 |
|||||||||||||||||
| 熔敷金属化学成分(%)
|
|||||||||||||||||
| 堆焊层硬度: (焊后空冷)HRC≥37 | |||||||||||||||||
| 参考电流 (DC+)
|
|||||||||||||||||
| 注意事项: 1.焊前焊条须经300-350℃烘焙1h。 2.焊前焊件不预热,焊后不需热处理。 |
|||||||||||||||||
| D512阀门堆焊焊条 | 符合 GB EDCr-B-03 | ||||||||
|
用途: D512是一种通用性的表面堆焊用焊条,堆焊层比D502更硬、更耐磨,较难加工,用于堆焊碳钢或低合金钢轴、过热蒸汽用阀件、搅拌机桨、螺旋输送机叶片等。 |
|||||||||
| 熔敷金属化学成分(%)
|
|||||||||
| 堆焊层硬度: (焊后空冷)HRC≥45(耐软化至500℃) | |||||||||
| 参考电流 (AC、DC)
|
|||||||||
| 注意事项: 1.焊前焊条须经150℃烘焙1h。 2.焊前需将工件预热至300℃以上,焊后如进行不同的热处理可获得相应的硬度。 |
|||||||||
| D516MA阀门堆焊焊条 | 符合 GB EDCrMn-A-16 | ||||||||||
|
说明: D516MA是低氢钾型药皮的高铬锰钢堆焊焊条,堆焊层金属具有良好的耐磨、耐热、耐蚀以及抗热裂性能,焊接工艺简单,焊前不预热,焊后不用热处理,堆焊层可进行切削加工。 |
|||||||||||
| 熔敷金属化学成分(%)
|
|||||||||||
| 堆焊层硬度: HRC≥38-48 | |||||||||||
| 参考电流 (AC、DC+)
|
|||||||||||
| 注意事项: 1.焊前焊条须经300-350℃烘焙1h。 2.焊前应将焊件上的油污及杂质清理干净。 |
|||||||||||
| D517阀门堆焊焊条 | 符合 GB EDCr-B-15 | ||||||||
|
用途: D517是一种通用性的表面堆焊用焊条,堆焊层比D502更硬、更耐磨,较难加工,用于堆焊碳钢或低合金钢轴、过热蒸汽用阀件、搅拌机桨、螺旋输送机叶片等。 |
|||||||||
| 熔敷金属化学成分(%)
|
|||||||||
| 堆焊层硬度: (焊后空冷)HRC≥45(耐软化至500℃) | |||||||||
| 参考电流 (DC+)
|
|||||||||
| 注意事项: 1.焊前焊条须经300-350℃烘焙1h。 2.焊前需将工件预热至300℃以上,焊后如进行不同的热处理可获得相应的硬度。 |
|||||||||
| D547阀门堆焊焊条 | 符合 GB EDCrNi-A-15 | ||||||||||||||||
|
说明: D547是低氢钠型药皮,合金钢芯的CrNiSi型阀门堆焊焊条,采用直流反接。堆焊金属依靠硅进行强化,得到具有一定铁素体的奥氏体组织,使之具有良好的抗擦伤、耐腐蚀、抗氧化等性能。 |
|||||||||||||||||
| 熔敷金属化学成分(%)
|
|||||||||||||||||
| 堆焊层硬度: HB 270-320 | |||||||||||||||||
| 参考电流 (DC+)
|
|||||||||||||||||
| 注意事项: 1.焊前焊条须经300-350℃烘焙1h。 2.堆焊一般钢制的中、小件毛坯,不用预热,堆焊大工件或其它钢材可以一定温度预热,堆焊层以3-4层为宜(硬度、化学成分稳定)。 |
|||||||||||||||||
| D547Mo阀门堆焊焊条 | 符合 GB EDCrNi-B-15 | ||||||||||||||||||||||
| 熔敷金属化学成分(%)
|
|||||||||||||||||||||||
| 堆焊层硬度: HRC≥37 | |||||||||||||||||||||||
| 参考电流 (DC+)
|
|||||||||||||||||||||||