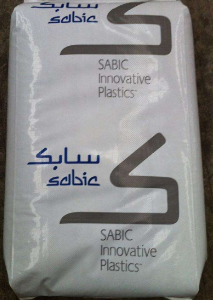

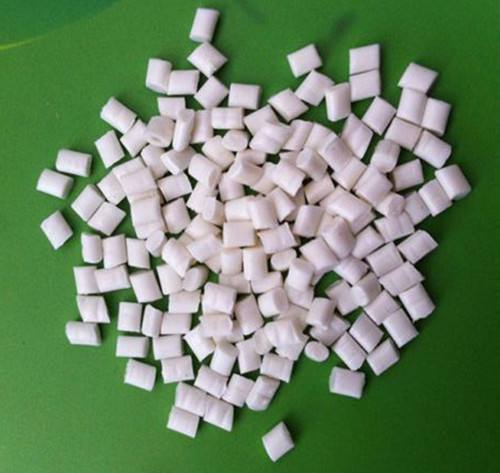
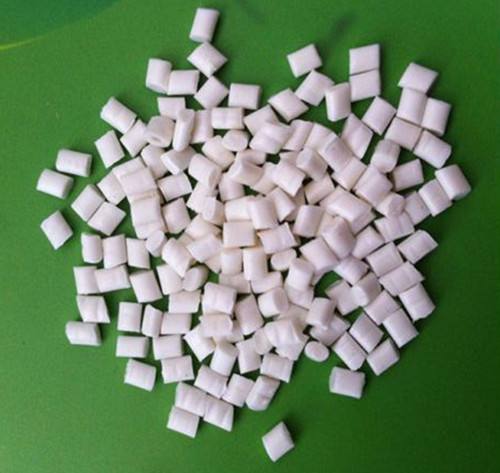

PC Apec 1705
|
Apec® 1705 |
Bayer MaterialScience AG |
PC |
|
Apec® 1705 |
Bayer MaterialScience LLC |
PC |
|
Apec® 1745 |
Bayer MaterialScience AG |
PC |
|
Apec® 1745 |
Bayer MaterialScience LLC |
PC |
|
Apec® 1795 |
Bayer MaterialScience LLC |
PC |
|
Apec® 1795 |
Bayer MaterialScience AG |
PC |
|
Apec® 1800 |
Bayer MaterialScience AG |
PC |
|
Apec® 1800 |
Bayer MaterialScience LLC |
PC |
|
Apec® 1803 |
Bayer MaterialScience AG |
PC |
|
Apec® 1803 |
Bayer MaterialScience LLC |
PC |
|
Apec® 1805 |
Bayer MaterialScience AG |
PC PC塑胶原料的吸水率较大,加工前一定要预热干燥,纯PC干燥120℃,改性PC一般用110℃温度干燥4小时以上。干燥时间不能超过10小时。一般可用对空挤出法判断干燥是否足够。再生料的使用比例可达20%。在某些情况下,可100%的使用再生料,实际份量要视制品的品质要求而定。再生料不能同时混合不同的色母粒,否则会严重损坏成品的性质。
PC塑胶原料注塑机选用PC塑料制品由于成本及其它方面的原因,多用改性材料,特别是电工产品,还须增加防火性能,在阻燃的PC和其它塑料合金产品成型时,对注塑机塑化系统的要求是混合好、耐腐蚀,常规的塑化螺杆难以做到,在选购时,一定要预先说明。
PC塑胶原料模具及浇口设计常见模具温度为80-100℃,加玻纤为100-130℃,小型制品可用针形浇口,浇口深度应有***厚部位的70%,其它浇口有环形及长方形。浇口越大越好,以减低塑料被过度剪切而造成缺陷。排气孔的深度应小于0.03-0.06mm,流道尽量短而圆,脱模斜度一般为3
 0′-1左右。 |